不锈钢锁紧螺母
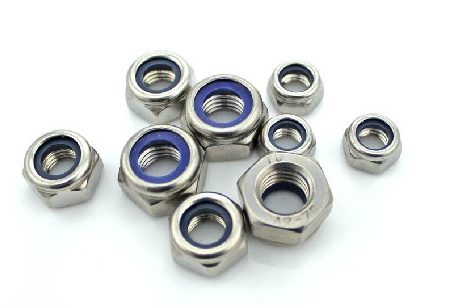
我们通常遇到的不锈钢锁紧螺母指的是文章中第一张图,六角螺母的上沿有一圈蓝色的尼龙款,也称为不锈钢防松螺母,而不锈钢全金属锁紧螺母则是把蓝色尼龙换成金属片,相对于锁紧防松功能来说,全金属锁紧螺母的效果会更好一些,常用规格均有现货。
产品说明与标准
锣锶紧固科技不锈钢锁紧螺母也称为防松螺母,它和标准螺母的不同之处我们可以从上图中看到,不锈钢锁紧螺母的国标为GB/T6172.2来表示,但市场用使用最多的标准是德标DIN985和DIN982来描述它,DIN985指是的螺母的厚度要比DIN982的防松螺母要薄一些,在购买时可以详细注明相关标准。
不锈钢锁紧螺母的原理从实物图中就能发现,它是将螺纹旋进后碰到尼龙圈,因为尼龙圈的内径要小于螺纹直径,所以会产生很强的摩擦力,从而起到防松作用。
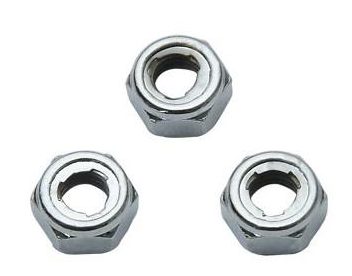
上图中的锁紧螺母,它是将尼龙圈换成金属片,拧入时,薄薄的金属片会顺着螺纹间距卡进去,这样就会形成比好的防松效果,用金属片来锁紧的螺母称为全金属防松螺母。
DIN985标准图纸示例
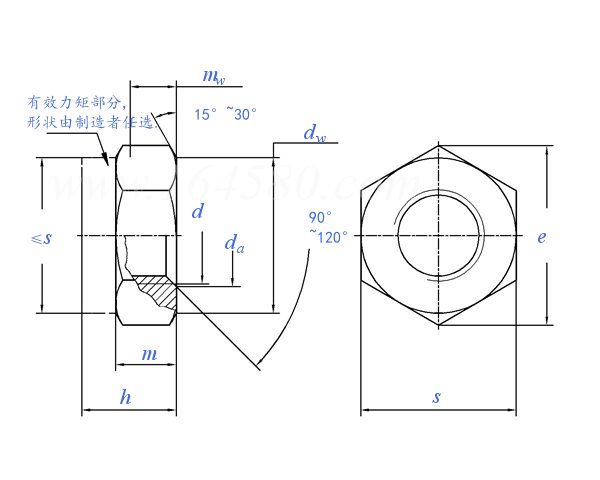
| 螺纹尺寸 D | M3 | M4 | M5 | M6 | M7 | M8 | M10 | M12 | M14 | M16 | M18 | M20 | M22 | M24 | M27 | M30 | M33 | M36 | M39 | M42 | M45 | M48 | ||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| P | 螺距 | 粗牙 | 0.5 | 0.7 | 0.8 | 1 | 1 | 1.25 | 1.5 | 1.75 | 2 | 2 | 2.5 | 2.5 | 2.5 | 3 | 3 | 3.5 | 3.5 | 4 | 4 | 4.5 | 4.5 | 5 |
| 细牙1 | / | / | / | / | / | 1 | 1 | 1.5 | 1.5 | 1.5 | 2 | 2 | 2 | 2 | 2 | 2 | 2 | 3 | 3 | 3 | 3 | 3 | ||
| 细牙2 | / | / | / | / | / | / | 1.25 | 1.25 | / | / | 1.5 | 1.5 | 1.5 | / | / | / | / | / | / | / | / | / | ||
| da | 最小值 | 3 | 4 | 5 | 6 | 7 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | 22 | 24 | 27 | 30 | 33 | 36 | 39 | 42 | 45 | 48 | |
| 最大值 | 3.45 | 4.6 | 5.75 | 6.75 | 7.75 | 8.75 | 10.8 | 13 | 15.1 | 17.3 | 19.5 | 21.6 | 23.7 | 25.9 | 29.1 | 32.4 | 35.6 | 38.9 | 42.1 | 45.4 | 48.6 | 51.8 | ||
| dw | 最小值 | 4.6 | 5.9 | 6.9 | 8.9 | 9.6 | 11.6 | 15.6 | 17.4 | 20.5 | 22.5 | 24.9 | 27.7 | 29.5 | 33.2 | 38 | 42.7 | 46.6 | 51.1 | 55.9 | 60.6 | 64.7 | 69.4 | |
| e | 最小值 | 6.01 | 7.66 | 8.79 | 11.05 | 12.12 | 14.38 | 18.9 | 21.1 | 24.49 | 26.75 | 29.56 | 32.95 | 35.03 | 39.55 | 45.2 | 50.85 | 55.37 | 60.79 | 66.44 | 72.09 | 76.95 | 82.6 | |
| h | 最大值=公称 | 4 | 5 | 5 | 6 | 7.5 | 8 | 10 | 12 | 14 | 16 | 18.5 | 20 | 22 | 24 | 27 | 30 | 33 | 36 | 39 | 42 | 45 | 48 | |
| 最小值 | 3.7 | 4.7 | 4.7 | 5.7 | 7.14 | 7.64 | 9.64 | 11.57 | 13.3 | 15.3 | 17.66 | 18.7 | 20.7 | 22.7 | 25.7 | 28.7 | 31.4 | 34.4 | 37.4 | 40.4 | 43.4 | 46.4 | ||
| m | 最小值 | 2.4 | 2.9 | 3.2 | 4 | 4.7 | 5.5 | 6.5 | 8 | 9.5 | 10.5 | 13 | 14 | 15 | 15 | 17 | 19 | 22 | 25 | 27 | 29 | 32 | 36 | |
| mw | 最小值 | 1.65 | 2.2 | 2.75 | 3.3 | 3.85 | 4.4 | 5.5 | 6.6 | 7.7 | 8.8 | 9.9 | 11 | 12.2 | 13.2 | 14.8 | 16.5 | 18.2 | 19.8 | 21.5 | 23.1 | 24.8 | 26.5 | |
| s | 最大值=公称 | 5.5 | 7 | 8 | 10 | 11 | 13 | 17 | 19 | 22 | 24 | 27 | 30 | 32 | 36 | 41 | 46 | 50 | 55 | 60 | 65 | 70 | 75 | |
| 最小值 | 5.32 | 6.78 | 7.78 | 9.78 | 10.73 | 12.73 | 16.73 | 18.67 | 21.67 | 23.67 | 26.16 | 29.16 | 31 | 35 | 40 | 45 | 49 | 53.8 | 58.8 | 63.8 | 68.1 | 73.1 | ||
| 千件重kg | 0.5 | 1 | 1.4 | 2.4 | 3 | 5.1 | 10.6 | 17.2 | 26 | 34 | 45 | 65 | 75 | 100 | 162 | 212 | 317 | 415 | 499 | 628 | 771 | 998 |
①,产品等级: ≤ M 16: A级 > M 16: B级 ②,材料: 钢,性能等级:≤ M39:5,6*,8,10;> M39:按协议。标准DIN 267-4 * 仅对细牙螺母 嵌件材料,如:尼龙
DIN982标准图纸示例(请注意,这是同款防松螺母的加厚规格)
| 螺纹规格 | M5 | M6 | M7 | M8 | M10 | M12 | M14 | M16 | M18 | M20 | M22 | M24 | ||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| d | ||||||||||||||
| P | 螺距 | 粗牙 | 0.8 | 1 | 1 | 1.25 | 1.5 | 1.75 | 2 | 2 | 2.5 | 2.5 | 2.5 | 3 |
| 细牙 | / | / | / | 1 | 1 | 1.5 | 1.5 | 1.5 | 2 | 2 | 2 | 2 | ||
| 细牙 | / | / | / | / | 1.25 | 1.25 | / | / | 1.5 | 1.5 | 1.5 | / | ||
| da | 最小值 | 5 | 6 | 7 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | 22 | 24 | |
| 最大值 | 5.75 | 6.75 | 7.75 | 8.75 | 10.8 | 13 | 15.1 | 17.3 | 19.5 | 21.6 | 23.7 | 25.9 | ||
| dw | 最小值 | 6.9 | 8.9 | 9.6 | 11.6 | 15.6 | 17.4 | 20.5 | 22.5 | 24.9 | 27.7 | 29.5 | 33.2 | |
| e | 最小值 | 8.79 | 11.05 | 12.12 | 14.38 | 18.9 | 21.1 | 24.49 | 26.75 | 29.56 | 32.95 | 35.03 | 39.55 | |
| h | 最大值=公称 | 6.3 | 8 | 8.5 | 9.5 | 11.5 | 14 | 16 | 18 | 20 | 22 | 25 | 28 | |
| 最小值 | 6 | 7.7 | 8.2 | 9.14 | 11.14 | 13.64 | 15.3 | 17.3 | 19.16 | 20.7 | 23.7 | 26.7 | ||
| m | 最小值 | 4.4 | 4.9 | 6.14 | 6.44 | 8.04 | 10.37 | 12.1 | 14.1 | 15.1 | 16.9 | 18.1 | 20.2 | |
| mw | 最小值 | 3.52 | 3.92 | 4.91 | 5.15 | 6.43 | 8.3 | 9.68 | 11.28 | 12.08 | 13.52 | 14.48 | 16.16 | |
| s | 最大值=公称 | 8 | 10 | 11 | 13 | 17 | 19 | 22 | 24 | 27 | 30 | 32 | 36 | |
| 最小值 | 7.78 | 9.78 | 10.73 | 12.73 | 16.73 | 18.67 | 21.67 | 23.67 | 26.16 | 29.16 | 31 | 35 | ||
| 千件重(钢制)≈kg | 1.4 | 3.1 | 3.2 | 6 | 11.7 | 16.6 | 21 | 37.8 | 51.6 | 68 | 86 | 127 |
锁紧螺母的技术条件
表1 材料
| 主要材料 | 代用材料 | ||||
|---|---|---|---|---|---|
| 棒材 | 丝材 | 板材 | 棒材 | 丝材 | 板材 |
| 30CrMnSiA | ML30CrMnSiA | ML16CrSiNi | |||
| ML16CrSiNi | 25 | ML30CrMnSiA | |||
| ML18 | |||||
| Cr17Ni2 |
表2 材料
| 半成品种类 | 材料牌号 | 半成品标准 | |
|---|---|---|---|
| 技术条件 | 品种规格 | ||
| 棒材 | 30CrMnSiA | YB 674-1973 | GB 905-1982、GB 907-1982 |
| Cr17Ni2 | YB 675-1973 | GB 905-1982 | |
| 丝材 | ML30CrMnSiA | GB 5954-1986 | |
| ML16CrSiNi | |||
| ML18 | GB 5953-1986 | ||
| 板材 | 25 | GB 710-1988 | GB 708-1988 |
表3 热处理和表面处理
| 材料 | 热处理 | 表面处理 |
|---|---|---|
| 30CrMnSiA、ML30CrMnSiA、ML16CrSiNi | HRC 30~36 | 镀镉钝化 |
| ML18、25 | HRC 33~39 | 镀镉钝化 |
| Cr17Ni2 | HRC 33~39 | 钝化 |
表4 镀层厚度
| 螺距P,mm | P<0.8 | 0.8≤P<1.5 | P=1.5 |
|---|---|---|---|
| 镀层厚度,μm | 3~5 | 5~8 | 8~12 |
螺纹按下列标准
GB 192 普通螺纹 基本牙型; GB 193 普通螺纹 直径与螺距系列; GB 196 普通螺纹 基本尺寸; GB 197 普通螺纹 公差与配合; GB 2515 普通螺纹 术语; GB 2516 普通螺纹 偏差表。 螺纹的公差带,粗牙按5H,细牙按6H。 螺纹牙侧表面粗糙度应不大于3.2μm,表面不允许有裂纹,毛刺和断扣。 一般公差按H13或h13,长度尺寸公差按Js14。
外观要求
不允许有裂纹和毛刺。 气密托板自锁螺母的密封材料上不允许有气孔、压痕、裂纹和夹杂物。 允许有不影响使用的由于原材料表面缺陷或工具造成的其深度不超过相应尺寸公差之半的划伤或凹痕。 采用拉伸工艺加工的自锁螺母、车制加工的自锁螺母和冲切加工的零件不进行切削加工的表面,其表面粗糙度应符合原材料技术条件的规定。 标准中规定的表面粗糙度是表面处理前的要求。镦制(或模压)零件的表面粗糙度不检查、由模具保证。 根据需方要求,允许制成不带铆钉孔的托板自锁螺母,并在订单中注明。
锁紧性能实验
| 螺纹直径 | 3 | 4 | 5 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | 22 | 24 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| mm | |||||||||||||
| 第1次拧入 | 0.49 | 0.588 | 0.883 | 1.961 | 4.903 | 6.865 | 9.807 | 12.749 | 15.691 | 18.633 | 20.594 | 22.555 | 24.517 |
| 最大力矩 N·m | |||||||||||||
| 第15次拧出 | 0.029 | 0.098 | 0.147 | 0.196 | 0.392 | 0.588 | 0.981 | 1.471 | 1.961 | 2.452 | 2.942 | 3.432 | 3.923 |
| 最小力矩 N·m |
自锁螺母在试验螺栓上应拧入、拧出15个完整周期。自锁螺母从拧入起点旋进至拧入终点,为一个完整的拧入周期;自锁螺母从拧出起点旋退至拧出终点,为一个完整的拧出周期。 拧入起点:指试验螺栓开始进入自锁螺母的锁紧部位时。拧入起点亦是拧出终点。 拧入终点:指试验螺栓拧入螺母,其末端拧出三倍螺距时。拧入终点亦是拧出起点。 第1次拧入最大力矩的测定:在第1次拧入周期中的最大力矩称为第1次拧入最大力矩。 第15次拧出最小力矩的测定:在第15次拧出周期中,试验螺栓从拧出起点拧出二倍螺距(即转动二圈)这个过程中的最小力矩称为第15次拧出最小力矩。 试验螺栓的拧入和拧出均无轴向载荷,并在试验螺栓(或自锁螺母)螺纹上涂以任何牌号的中性润滑或中性润滑脂。 从第1次拧入到第15次拧出可连续进行,其转动速度要均匀平稳。在试验过程中,自锁螺母的温度不得高于环境(试验地点)温度加25℃。但自锁螺母温度最高不得超过50℃。其测温点:六角自锁螺母在r处;轻型六角自锁螺母、托板自锁螺母和游动自锁螺母在收口处。 扭力试验设备的力矩误差不大于1%。 试验螺栓应能用手指将自锁螺母自由地旋到锁紧部位。 a. 碳素结构钢和合金结构钢自锁螺母试验螺栓用30CrMnSiA材料制造,Cr17Ni2自锁螺母试验螺栓用Cr17Ni2材料制造(允许用30CrMnSiA材料制造)。 b. 试验螺栓的螺纹按GB 196、GB 197,公差带为5h6h。 c. 试验螺栓螺纹牙侧表面粗糙度应不大于1.6μm,螺纹中径不得有倒锥,螺纹表面应光洁,不得有毛刺,断扣和压伤。 d.试验螺栓热处理σb不低于1175MPa,但不高于1570MPa。 e. 30CrMnSiA材料的试验螺栓表面发蓝或镀镉钝化,镀层厚度为3~5μm,并计算在螺纹尺寸公差范围内。Cr17Ni2材料的试验螺栓表面钝化处理。 f. 做过试验的试验螺栓,螺纹磨损在公差范围内,没有明显的划伤,允许继续使用。 气密托板自锁螺母(GB 932~933-1988)和成组游动托板自锁螺母(GB 937-1988)的锁紧性能试验在组装前进行。 当有争议时,应采用仲裁试验螺栓,其大径和中径公差应是公差带靠近下限1/2的范围内。
验收规则
自锁螺母应由制造厂的技术检验部门进行检验。制造厂应保证所有出厂的自锁螺母符合本技术条件和相应标准的要求,并在每批中附有合格证。 自锁螺母应成批提交检验,每批应由同一形式,同一尺寸和同一炉号材料制造,并按同一规范进行热处理的自锁螺母组成。 从检查批中随机取样,逐项进行检查,并分类记录不合格品数,如果每类不合格品数不大于合格判定数(Ac),则该批螺母可接收,否则予以拒收。 抗拉性能和锁紧性能的抽样按标准方案。 从检查批中随机取样,逐项进行检查,所有试验项目的样品全部合格,则该批螺母可接收,否则予以拒收。
不锈钢锁紧螺母 的优势
需要报价或样品?
把规格、数量、材质发给我们,2 小时内给出报价与交期。常用规格当天可发。